01
Réception matière
Chaque coulée d'aluminium est vérifiée par analyse spectrale et enregistrée avec son numéro de fusion.
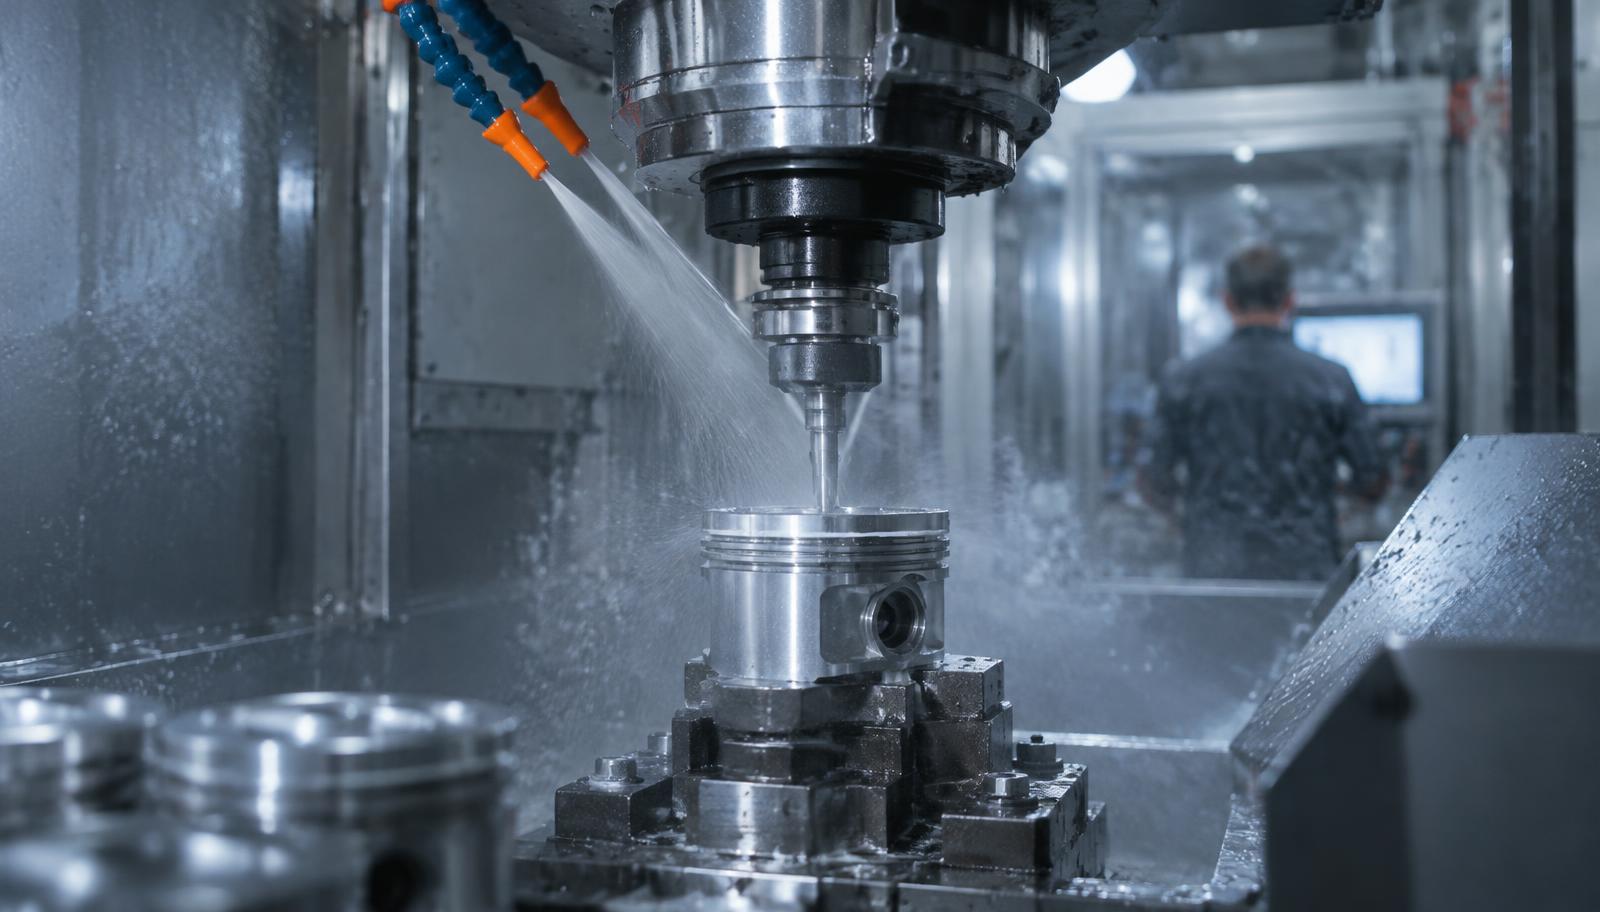
Fabrication
Toutes les étapes à valeur ajoutée ont lieu à l'usine de Saint-Étienne. Chaque numéro de lot reste traçable de l'ébauche à l'emballage.
01
Chaque coulée d'aluminium est vérifiée par analyse spectrale et enregistrée avec son numéro de fusion.
02
Formage à environ 420 °C. Le fibrage orienté augmente la tenue en fatigue et la conductivité thermique par rapport aux ébauches coulées.
03
Mise en solution et revenu à l'état T6 / T61, avec contrôle de dureté par lot.
04
Tournage du profil de jupe ovale et bombé, fraisage du bol et des dégagements de soupapes, perçage et brochage de l'alésage d'axe.
05
Sérigraphie de la couche de glissement graphite sur la jupe, cuisson et mesure d'épaisseur.
06
Mesure à 100 % du diamètre final, pesée et tri par jeux, appairage des axes et des circlips.
La jupe est ovale à froid ; ce n'est qu'à température de fonctionnement qu'elle forme une portée ronde, assurant un jeu de fonctionnement régulier.
Un canal de refroidissement annulaire fermé peut être réalisé pour les applications diesel fortement sollicitées thermiquement.
Les raccordements en rayon et les gorges brochées réduisent les pics de contrainte dans la zone la plus chargée du piston.
Le dégagement de matière dans les zones non porteuses abaisse les efforts d'inertie sans réduire la rigidité de la tête.
Toutes les valeurs indiquées sont des références techniques pour des applications de rechange et ne remplacent pas l'homologation du constructeur.